ข่าว

กระบวนการตัดเฉือนแบบใดที่ทำให้มั่นใจได้ถึงความแม่นยำและความสม่ำเสมอของร่องของรอกสายพาน

วิศวกรซ่อมบำรุงจะติดตั้งชุดอุปกรณ์ใหม่รอกสายพานบนระบบขับเคลื่อน โดยมั่นใจว่าโปรไฟล์ร่องและเส้นผ่านศูนย์กลางที่ระบุจะทำให้สายพานขับเคลื่อนกลับสู่ประสิทธิภาพเดิม ภายในไม่กี่สัปดาห์ สายพานเริ่มส่งเสียงดัง ขอบหลุดลุ่ย และสายพานอยู่ในร่องไม่เท่ากัน ปัญหาไม่ได้อยู่ที่เข็มขัด ปัญหาอยู่ที่ร่อง มุมร่องลดลงสององศา เส้นผ่านศูนย์กลางร่องแตกต่างกันไปตามเส้นรอบวง และผิวสำเร็จหยาบเกินไป ภาพจำลองนี้เป็นผลโดยตรงจากกระบวนการตัดเฉือนที่ไม่สามารถรักษาระดับความคลาดเคลื่อนที่ต้องการได้ สำหรับผู้ซื้อรอกสายพาน การทำความเข้าใจว่ากระบวนการตัดเฉือนแบบใดที่ทำให้ร่องมีความแม่นยำและความสม่ำเสมอถือเป็นสิ่งสำคัญในการหลีกเลี่ยงความล้มเหลวเหล่านี้


คู่มือนี้เขียนขึ้นสำหรับวิศวกรฝ่ายจัดซื้อและผู้จัดการฝ่ายบำรุงรักษาที่ต้องการจัดหารอกสายพานที่ทำงานได้อย่างน่าเชื่อถือ เราจะอธิบายพารามิเตอร์ร่องที่สำคัญ กระบวนการตัดเฉือนที่บรรลุผล วิธีการตรวจสอบที่ตรวจสอบ และเกณฑ์ในการประเมินซัพพลายเออร์ นอกจากนี้เรายังจะให้พารามิเตอร์ผลิตภัณฑ์โดยละเอียดจากโรงงานของเราที่ Zhejiang Hawen Electromechanical Co., Ltd. ไม่ว่าคุณจะจัดหารอกสำหรับสายพานลำเลียง ระบบขับเคลื่อน HVAC เครื่องจักรกลการเกษตร หรือพัดลมอุตสาหกรรม คู่มือนี้จะช่วยคุณระบุคุณภาพการตัดเฉือนที่เหมาะสมและเลือกซัพพลายเออร์ที่สามารถส่งมอบได้

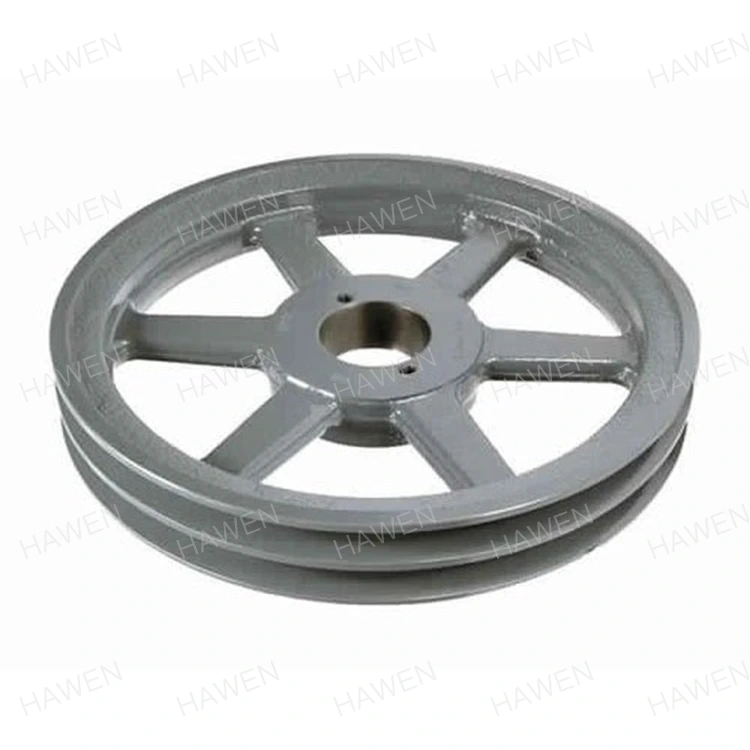
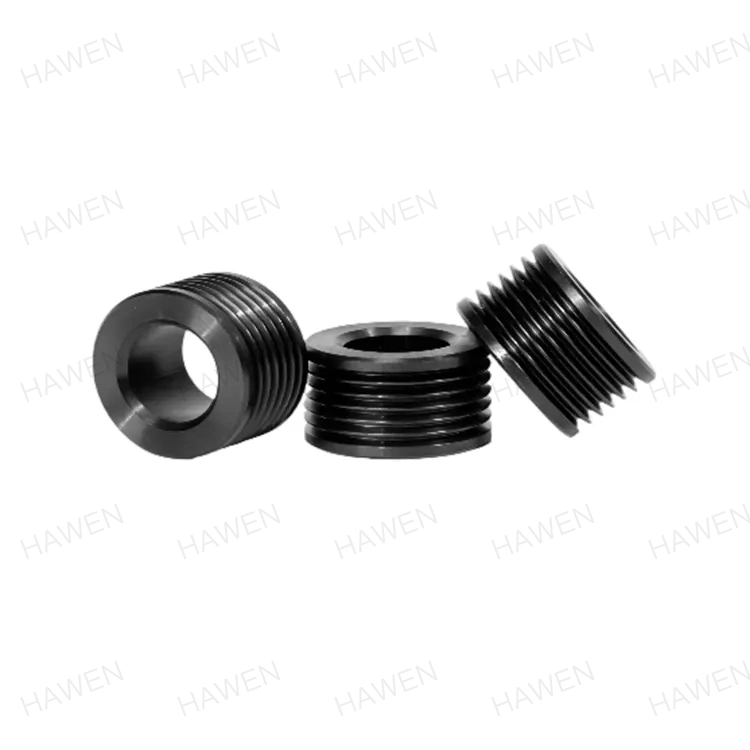
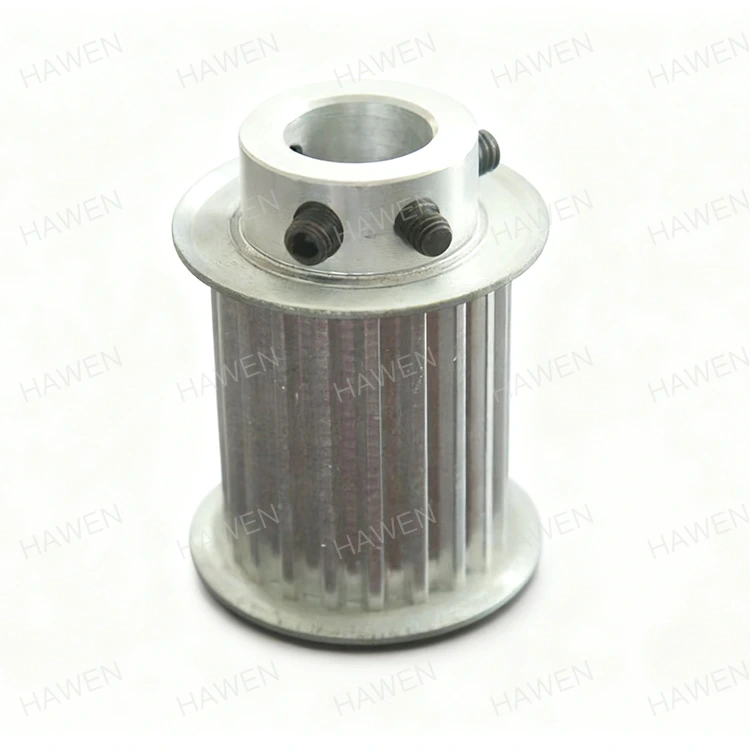
Solid Pulley


สารบัญ


1. พารามิเตอร์ร่องใดที่กำหนดประสิทธิภาพของลูกรอกสายพาน

ประสิทธิภาพของรอกสายพานขึ้นอยู่กับความแม่นยำของร่อง ร่องเป็นช่องทางที่นำทางและยึดจับสายพาน หากร่องไม่แม่นยำ สายพานจะเข้าที่ไม่ถูกต้อง และตัวขับเคลื่อนจะสูญเสียประสิทธิภาพ ทำให้เกิดเสียงดัง และสึกหรอก่อนเวลาอันควร พารามิเตอร์ร่องสี่ประการมีความสำคัญ ได้แก่ มุมร่อง เส้นผ่านศูนย์กลางร่อง โปรไฟล์ร่อง และผิวสำเร็จ มุมร่องจะกำหนดว่าสายพานจะลิ่มเข้าไปในร่องอย่างไร สำหรับรอกสายพานตัว V มุมมาตรฐานคือ 34, 36 หรือ 38 องศา ขึ้นอยู่กับเส้นผ่านศูนย์กลางของรอก ข้อผิดพลาดเพียง 1 องศาสามารถลดความสามารถในการส่งกำลังของสายพาน และทำให้การสึกหรอไม่สม่ำเสมอ เส้นผ่านศูนย์กลางของร่องจะกำหนดแนวระยะพิทช์ของสายพาน ซึ่งส่งผลต่ออัตราส่วนความเร็ว โปรไฟล์ร่องรวมถึงความลึกของร่องและรัศมีของรูต ผิวสำเร็จส่งผลต่อการเสียดสีและการสึกหรอของสายพาน ตารางด้านล่างสรุปพารามิเตอร์เหล่านี้และความคลาดเคลื่อนโดยทั่วไป

พารามิเตอร์ ความอดทนโดยทั่วไป ผลกระทบต่อประสิทธิภาพ
มุมร่อง +/-0.5 องศา ส่งผลต่อการพันของสายพานและการส่งกำลัง
เส้นผ่านศูนย์กลางร่อง +/- 0.05 มม ส่งผลต่ออัตราส่วนความเร็วและการติดตามสายพาน
โปรไฟล์ร่อง (ความลึก รัศมีรูต) +/- 0.1 มม ส่งผลต่อการนั่งและการสึกหรอของเข็มขัดนิรภัย
การตกแต่งพื้นผิว (Ra) 0.8 - 1.6 ไมโครเมตร ส่งผลต่อการเสียดสีและอายุการใช้งานของสายพาน
การวิ่งหนีของร่อง +/- 0.05 มม ส่งผลต่อการสั่นสะเทือนและการติดตามสายพาน

ที่เจ้อเจียงฮาเวนระบบเครื่องกลไฟฟ้า จำกัดโรงงานของเราผลิตรอกสายพานตามความคลาดเคลื่อนและเข้มงวดยิ่งขึ้น เราเข้าใจดีว่าความแม่นยำของร่องเป็นรากฐานของประสิทธิภาพการทำงานของสายพาน และเราได้ลงทุนในอุปกรณ์การตัดเฉือนและการตรวจสอบที่จำเป็นเพื่อให้บรรลุผลดังกล่าว ทีมวิศวกรของเราสามารถให้คำแนะนำเกี่ยวกับความคลาดเคลื่อนที่เหมาะสมสำหรับการใช้งานเฉพาะของคุณได้


2. กระบวนการตัดเฉือนใดที่สร้างโปรไฟล์ร่อง

ลักษณะร่องของลูกรอกสายพานจะเกิดขึ้นจากลำดับของกระบวนการตัดเฉือน กระบวนการแรกคือการกลึง ซึ่งกำหนดรูปทรงพื้นฐานของรอก รวมถึงเส้นผ่านศูนย์กลางภายนอก รูเจาะ และความกว้างของหน้าตัด จากนั้นร่องจะถูกตัดเข้าที่หน้ารอก สำหรับรอกสายพานตัววี โดยทั่วไปแล้วร่องจะถูกตัดโดยใช้เครื่องมือขึ้นรูปหรือเครื่องมือเซาะร่อง CNC ที่ตรงกับมุมและโปรไฟล์ที่ต้องการ ความแม่นยำของร่องขึ้นอยู่กับความแข็งแกร่งของเครื่องจักร ความคมของเครื่องมือ และความแม่นยำของทางเดินของเครื่องมือ หลังจากการเซาะร่อง รอกอาจถูกกราวด์เพื่อปรับปรุงผิวสำเร็จและความแม่นยำของมิติ ตารางด้านล่างสรุปกระบวนการตัดเฉือนและบทบาทต่อความแม่นยำของร่อง

กระบวนการ การทำงาน ได้รับความคลาดเคลื่อนโดยทั่วไปแล้ว อุปกรณ์
การหมุน รูปแบบ OD เจาะและหน้า +/- 0.05 มม เครื่องกลึงซีเอ็นซี
งานเซาะร่อง ตัดโปรไฟล์ร่อง +/- 0.1 มม., +/- 0.5 องศา เครื่องกลึง CNC พร้อมเครื่องมือเซาะร่อง
การบด ปรับปรุงการจบสกอร์และความแม่นยำ +/- 0.02 มม., Ra 0.8 µm เครื่องบดทรงกระบอก
การขัดสี ลบขอบที่แหลมคม ไม่มี ด้วยตนเองหรืออัตโนมัติ
การปรับสมดุล แก้ไขการกระจายตัวของมวล G16 หรือดีกว่า เครื่องปรับสมดุลแบบไดนามิก

ที่โรงงานของเรา เราใช้เครื่องกลึง CNC พร้อมเครื่องมือที่ทำงานจริงเพื่อหมุนและกรีดมู่เล่ย์สายพานในการตั้งค่าเดียว ซึ่งจะช่วยขจัดข้อผิดพลาดที่อาจเกิดขึ้นเมื่อมีการจับลูกรอกซ้ำระหว่างการทำงาน นอกจากนี้เรายังใช้เครื่องมือที่มีรูปแบบแม่นยำซึ่งกราวด์เข้ากับโปรไฟล์ร่องที่แน่นอน เพื่อให้มั่นใจว่ามุมของร่องและรัศมีของรูตจะสม่ำเสมอกันในแต่ละส่วน


3. เหตุใดการเจียรจึงมีความสำคัญต่อความแม่นยำและการขัดผิวของร่อง?

การเจียรเป็นกระบวนการที่ใช้รอกที่ดีและทำให้เป็นรอกที่มีความแม่นยำ ในขณะที่การกลึงและการเซาะร่องจะสร้างรูปทรงพื้นฐาน การเจียรจะช่วยปรับแต่งมุมร่อง เส้นผ่านศูนย์กลางร่อง และผิวสำเร็จ การเจียรจะดำเนินการโดยใช้ล้อเจียรที่มีความแม่นยำซึ่งตกแต่งตามโปรไฟล์ร่องที่ต้องการ รอกติดตั้งอยู่บนแมนเดรลที่มีความแม่นยำและหมุนไปกับล้อเจียร กระบวนการเจียรจะขจัดวัสดุจำนวนเล็กน้อย โดยทั่วไปคือ 0.1 ถึง 0.3 มม. และได้พิกัดความเผื่อที่เข้าถึงได้ยากเมื่อกลึงเพียงอย่างเดียว ผิวสำเร็จหลังจากการเจียรโดยทั่วไปคือ Ra 0.4 ถึง 0.8 µm ซึ่งช่วยลดการเสียดสีและการสึกหรอของสายพาน ตารางด้านล่างเปรียบเทียบความแม่นยำและผิวสำเร็จที่ได้จากการกลึงและการเจียร

กระบวนการ ความคลาดเคลื่อนของมุมร่อง ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางร่อง การตกแต่งพื้นผิว (Ra)
เลี้ยวเท่านั้น +/-0.5 องศา +/- 0.05 มม 1.6 - 3.2 ไมโครเมตร
กลึง+เจียร +/-0.1 องศา +/- 0.01 มม 0.4 - 0.8 ไมโครเมตร

ที่ Hawen โรงงานของเราใช้เครื่องเจียรทรงกระบอก CNC พร้อมการวัดระหว่างกระบวนการเพื่อบดร่องของรอกสายพานของเรา ระบบการวัดในกระบวนการจะวัดเส้นผ่านศูนย์กลางของร่องอย่างต่อเนื่องในระหว่างการเจียร และชดเชยการสึกหรอของล้อโดยอัตโนมัติ เพื่อให้แน่ใจว่ารอกทุกตัวมีคุณสมบัติตรงตามเกณฑ์ความคลาดเคลื่อนที่ระบุ โดยไม่คำนึงถึงจำนวนชิ้นส่วนในการดำเนินการผลิต นอกจากนี้เรายังตกแต่งล้อเจียรเป็นระยะเพื่อรักษาโปรไฟล์ร่องและป้องกันการไหม้หรือความเสียหายที่พื้นผิว


4. ความแม่นยำของร่องได้รับการตรวจสอบระหว่างการผลิตอย่างไร

การตรวจสอบความถูกต้องของร่องในระหว่างการผลิตถือเป็นสิ่งสำคัญเพื่อให้มั่นใจว่ารอกทุกตัวมีคุณสมบัติตรงตามข้อกำหนด กระบวนการตรวจสอบรวมถึงการตรวจสอบระหว่างดำเนินการและการตรวจสอบขั้นสุดท้าย การตรวจสอบระหว่างกระบวนการดำเนินการโดยผู้ควบคุมเครื่องจักรโดยใช้เครื่องมือช่าง เช่น เกจร่อง ไมโครมิเตอร์ และตัวระบุหน้าปัด ผู้ปฏิบัติงานจะตรวจสอบมุมของร่อง เส้นผ่านศูนย์กลางของร่อง และค่าหนีศูนย์ของร่องตามช่วงเวลาปกติระหว่างการดำเนินการผลิต หากตรวจพบความเบี่ยงเบน เครื่องจักรจะถูกปรับก่อนที่จะผลิตชิ้นส่วนเพิ่ม การตรวจสอบขั้นสุดท้ายดำเนินการโดยแผนกควบคุมคุณภาพโดยใช้อุปกรณ์ที่แม่นยำยิ่งขึ้น เช่น เครื่องวัดพิกัด (CMM) หรือเครื่องฉายโปรไฟล์ CMM สามารถวัดมุมร่อง โปรไฟล์ของร่อง และค่าหนีศูนย์ของร่องได้อย่างแม่นยำสูง ตารางด้านล่างสรุปวิธีการตรวจสอบและการใช้งาน

วิธีการตรวจสอบ มันวัดอะไร ความแม่นยำ เมื่อใช้
เกจวัดร่อง มุมร่องและโปรไฟล์ +/-0.5 องศา อยู่ระหว่างดำเนินการ
ไมโครมิเตอร์ เส้นผ่านศูนย์กลางร่อง +/- 0.01 มม อยู่ระหว่างดำเนินการ
ตัวบ่งชี้การหมุน ร่องวิ่งหนี +/- 0.01 มม อยู่ระหว่างดำเนินการ
โปรเจ็กเตอร์โปรไฟล์ โปรไฟล์ร่อง +/- 0.005 มม การตรวจสอบขั้นสุดท้าย
เครื่องวัดพิกัด (CMM) พารามิเตอร์ร่องทั้งหมด +/- 0.002 มม การตรวจสอบขั้นสุดท้าย

ที่โรงงานของเรา เราใช้การตรวจสอบระหว่างดำเนินการและการตรวจสอบขั้นสุดท้ายร่วมกันเพื่อตรวจสอบความแม่นยำของร่องของรอกสายพานของเรา ผู้ปฏิบัติงานของเราได้รับการฝึกอบรมให้ใช้เกจร่องและไมโครมิเตอร์เพื่อตรวจสอบมุมและเส้นผ่านศูนย์กลางของร่องทุกๆ 10 ส่วน แผนกควบคุมคุณภาพของเราใช้ CMM เพื่อตรวจสอบโปรไฟล์ร่องและค่าเบี่ยงเบนมาตรฐานตามเกณฑ์การสุ่มตัวอย่าง เราเก็บรักษาบันทึกการตรวจสอบโดยละเอียดสำหรับทุกๆ ล็อตการผลิต เพื่อให้ลูกค้าของเราสามารถตรวจสอบย้อนกลับได้อย่างสมบูรณ์


5. คุณจะประเมินซัพพลายเออร์รอกสายพานสำหรับคุณภาพการตัดเฉือนอย่างไร

การประเมินคุณภาพการตัดเฉือนของซัพพลายเออร์รอกสายพานต้องมุ่งเน้นไปที่อุปกรณ์ เครื่องมือ การควบคุมกระบวนการ การตรวจสอบ และประสบการณ์ ซัพพลายเออร์จะต้องมีอุปกรณ์ในการกลึง เซาะร่อง และบดรอกให้ได้ค่าความคลาดเคลื่อนที่ต้องการ ซึ่งรวมถึงเครื่องกลึง CNC เครื่องเจียร CNC และเครื่องมือที่มีความแม่นยำ ซัพพลายเออร์จะต้องมีระบบควบคุมกระบวนการที่ทำให้มั่นใจในคุณภาพที่สม่ำเสมอจากชิ้นส่วนหนึ่งไปอีกส่วนหนึ่ง ซึ่งรวมถึงการจัดการเครื่องมือ การจัดการน้ำหล่อเย็น และการบำรุงรักษาเครื่องจักร ซัพพลายเออร์จะต้องมีระบบการตรวจสอบที่ตรวจสอบความถูกต้องของร่องในทุกล็อตการผลิต ซึ่งรวมถึงเกจที่สอบเทียบแล้ว CMM และผู้ตรวจสอบที่ได้รับการฝึกอบรม และซัพพลายเออร์จะต้องมีประสบการณ์ในการผลิต Belt Pulleys สำหรับการใช้งานที่คล้ายคลึงกัน ตารางด้านล่างสรุปเกณฑ์การประเมินเหล่านี้

เกณฑ์การประเมิน สิ่งที่ต้องมองหา ทำไมมันถึงสำคัญ
อุปกรณ์เครื่องจักรกล เครื่องกลึง CNC, เครื่องเจียร CNC, เครื่องมือที่ใช้งานจริง รับประกันความสามารถในการรักษาความคลาดเคลื่อน
เครื่องมือ เครื่องมือขึ้นรูปที่มีความแม่นยำ ล้อเจียรแบบแต่งตัว รับประกันความแม่นยำของโปรไฟล์ร่อง
การควบคุมกระบวนการ การจัดการเครื่องมือ การจัดการน้ำหล่อเย็น การบำรุงรักษา รับประกันความสม่ำเสมอจากส่วนหนึ่งไปอีกส่วนหนึ่ง
ระบบตรวจสอบ เกจสอบเทียบ, CMM, ผู้ตรวจสอบที่ผ่านการฝึกอบรม ตรวจสอบความถูกต้องของร่องทุกล็อต
ประสบการณ์ ติดตามประวัติในการใช้งานที่คล้ายกัน แสดงให้เห็นถึงความสามารถและความน่าเชื่อถือ

ที่ Hawen โรงงานของเราผลิตรอกสายพานมานานกว่าทศวรรษ เราได้ลงทุนในอุปกรณ์การตัดเฉือนและบด CNC ขั้นสูง และเรารักษาระบบควบคุมคุณภาพที่ครอบคลุม ทีมวิศวกรของเราพร้อมให้ความช่วยเหลือในด้านข้อกำหนดและวิศวกรรมการใช้งาน เราขอเชิญคุณประเมินเราตามเกณฑ์เหล่านี้ และพิจารณาเราเป็นพันธมิตรของคุณสำหรับรอกสายพาน


6. พารามิเตอร์ผลิตภัณฑ์หลักจากโรงงานของเราคืออะไร?

ตารางต่อไปนี้แสดงพารามิเตอร์ผลิตภัณฑ์หลักสำหรับรอกสายพานของเรา รอกเหล่านี้ได้รับการออกแบบสำหรับสายพานลำเลียง ระบบขับเคลื่อน HVAC เครื่องจักรกลการเกษตร และพัดลมอุตสาหกรรม โรงงานของเรายังสามารถผลิตรอกสั่งทำพิเศษเพื่อตอบสนองความต้องการเฉพาะได้อีกด้วย

พารามิเตอร์ ช่วงข้อมูลจำเพาะ หมายเหตุ
เส้นผ่านศูนย์กลางภายนอก 50 - 1,200 มม ขนาดที่กำหนดเองที่มีอยู่
โปรไฟล์ร่อง สายพานร่องวี สายพานไทม์มิ่ง สายพานแบน มีโปรไฟล์ที่กำหนดเอง
จำนวนร่อง 1 - 12 มีการกำหนดค่าแบบกำหนดเอง
ความคลาดเคลื่อนของมุมร่อง +/- 0.5 องศา (หมุน), +/- 0.1 องศา (พื้น) เลือกตามการใช้งาน
ความคลาดเคลื่อนของเส้นผ่านศูนย์กลางร่อง +/- 0.05 มม. (หมุน), +/- 0.01 มม. (กราวด์) เลือกตามการใช้งาน
พื้นผิวเสร็จสิ้น Ra 0.8 - 1.6 µm (กราวด์) ช่วยลดการสึกหรอของสายพาน
วัสดุ เหล็กหล่อ, เหล็ก, อลูมิเนียม คัดมาเพื่อความแข็งแรงและน้ำหนัก
การปรับสมดุล G16 หรือดีกว่า ช่วยลดการสั่นสะเทือน
ขั้นต่ำ 10 ชิ้น สามารถต่อรองได้สำหรับคำสั่งซื้อจำนวนมาก
เวลานำ 2 - 4 สัปดาห์ ขึ้นอยู่กับปริมาณและการปรับแต่ง

ที่โรงงานของเรา เราผลิตรอกสายพานเพื่อให้ตรงตามข้อกำหนดเฉพาะเหล่านี้และอื่นๆ อีกมากมาย เราสามารถปรับแต่งเส้นผ่านศูนย์กลาง โปรไฟล์ร่อง จำนวนร่อง วัสดุ และพิกัดความเผื่อ เพื่อให้เหมาะกับความต้องการเฉพาะของคุณ ระบบการควบคุมคุณภาพของเราประกอบด้วยการตรวจสอบวัตถุดิบ การตรวจสอบระหว่างกระบวนการ และการตรวจสอบขั้นสุดท้ายก่อนจัดส่ง เป้าหมายของเราคือการมอบรอกสายพานคุณภาพสูงที่ตรงตามข้อกำหนดด้านประสิทธิภาพแก่ลูกค้าของเรา


7. คำถามที่พบบ่อย (FAQ)

คำถามที่ 1: พารามิเตอร์ร่องที่สำคัญที่สุดสำหรับประสิทธิภาพของลูกรอกสายพานคืออะไร?

คำตอบ: พารามิเตอร์ร่องที่สำคัญที่สุดคือมุมร่อง มุมร่องจะกำหนดว่าสายพานจะลิ่มเข้าไปในร่องอย่างไร และตัวขับสามารถส่งกำลังได้มากน้อยเพียงใด ข้อผิดพลาดเพียง 1 องศาสามารถลดความสามารถในการส่งกำลังของสายพาน และทำให้การสึกหรอไม่สม่ำเสมอ ด้วยเหตุนี้ จึงควรระบุมุมร่องด้วยค่าความคลาดเคลื่อน +/- 0.5 องศาหรือเข้มงวดกว่านั้น ขึ้นอยู่กับการใช้งาน

คำถามที่ 2: เหตุใดจึงจำเป็นต้องเจียรหากหมุนรอกแล้ว?

คำตอบ: การเจียรเป็นสิ่งจำเป็นเพื่อให้ได้ความแม่นยำของร่องและผิวสำเร็จในระดับสูงสุด การกลึงสามารถบรรลุค่าเผื่อมุมร่องที่ +/- 0.5 องศา และผิวสำเร็จที่ Ra 1.6-3.2 µm การเจียรสามารถให้ค่าเผื่อมุมร่องที่ +/- 0.1 องศา และผิวสำเร็จที่ Ra 0.4-0.8 µm ความแม่นยำและผิวสำเร็จที่ได้รับการปรับปรุงลดการสึกหรอ การสั่นสะเทือน และเสียงรบกวนของสายพาน และยังปรับปรุงประสิทธิภาพการส่งกำลังอีกด้วย

คำถามที่ 3: ฉันจะตรวจสอบความแม่นยำของร่องของรอกที่ฉันได้รับได้อย่างไร

คำตอบ: คุณสามารถตรวจสอบความแม่นยำของร่องได้โดยใช้เกจร่อง ไมโครมิเตอร์ และตัวระบุหน้าปัด เกจร่องจะตรวจสอบมุมร่องและโปรไฟล์ ไมโครมิเตอร์จะตรวจสอบเส้นผ่านศูนย์กลางของร่อง ตัวบ่งชี้การหมุนจะตรวจสอบการเบี่ยงเบนหนีศูนย์ของร่อง สำหรับการใช้งานที่สำคัญ คุณสามารถส่งตัวอย่างไปยังห้องปฏิบัติการมาตรวิทยาเพื่อตรวจสอบ CMM ได้ ที่ Zhejiang Hawen Electromechanical Co., Ltd. เราจัดทำรายงานการตรวจสอบในทุกการจัดส่ง

คำถามที่ 4: มู่เล่ย์ที่สึกหรอสามารถกลึงใหม่เพื่อคืนความแม่นยำของร่องได้หรือไม่?

คำตอบ: ในบางกรณี มู่เล่ย์ที่สึกหรอสามารถนำกลับมาตัดเฉือนใหม่ได้เพื่อคืนความแม่นยำของร่อง กระบวนการนี้เกี่ยวข้องกับการเอาวัสดุจำนวนเล็กน้อยออกจากร่องเพื่อคืนมุมและโปรไฟล์ที่ถูกต้อง อย่างไรก็ตาม วิธีนี้จะช่วยลดเส้นผ่านศูนย์กลางของร่องซึ่งอาจส่งผลต่ออัตราส่วนความเร็ว การตัดเฉือนใหม่จะทำได้ก็ต่อเมื่อรอกมีวัสดุเพียงพอ และหากยอมรับเส้นผ่านศูนย์กลางที่ลดลงสำหรับการใช้งานได้ ทีมวิศวกรของเราสามารถให้คำแนะนำได้ว่าการตัดเฉือนซ้ำเป็นทางเลือกที่เหมาะสมหรือไม่

คำถามที่ 5: ระยะเวลารอคอยโดยทั่วไปสำหรับรอกสายพานแบบกำหนดเองคือเท่าไร?

คำตอบ: ระยะเวลารอคอยโดยทั่วไปสำหรับรอกสายพานแบบกำหนดเองคือ 2 ถึง 4 สัปดาห์หลังจากได้รับการอนุมัติ ระยะเวลารอคอยสินค้าขึ้นอยู่กับความซับซ้อนของโปรไฟล์ร่อง วัสดุ และปริมาณที่สั่ง สำหรับคำสั่งซื้อจำนวนมากหรือโปรไฟล์ที่ซับซ้อน ระยะเวลารอคอยสินค้าอาจนานกว่านี้ ที่โรงงานของเรา เราทำงานอย่างใกล้ชิดกับลูกค้าเพื่อตอบสนองความต้องการในการจัดส่ง


8. บทสรุป

ความแม่นยำของร่องและความสม่ำเสมอของร่องเป็นรากฐานของประสิทธิภาพของรอกสายพาน กระบวนการตัดเฉือนที่ใช้ในการสร้างร่อง ได้แก่ การกลึง การเซาะร่อง และการเจียร จะเป็นตัวกำหนดว่ารอกจะส่งกำลังที่เชื่อถือได้หรือทำให้สายพานสึกหรอ เสียงรบกวน และการสั่นสะเทือน สำหรับผู้ซื้อ การทำความเข้าใจกระบวนการเหล่านี้ถือเป็นสิ่งสำคัญสำหรับการระบุระดับคุณภาพที่เหมาะสมและสำหรับการประเมินซัพพลายเออร์ ที่ Zhejiang Hawen Electromechanical Co., Ltd. โรงงานของเรามีอุปกรณ์ เครื่องมือ และประสบการณ์ในการผลิตรอกสายพานที่ตรงตามความต้องการความคลาดเคลื่อนของร่องที่ต้องการมากที่สุด เราใช้เครื่องจักร CNC และการเจียรที่แม่นยำ เพื่อให้ได้ค่าความคลาดเคลื่อนของมุมร่องที่ +/- 0.1 องศา และผิวสำเร็จที่ Ra 0.8 µm หรือดีกว่า

ไม่ว่าคุณจะจัดหารอกสำหรับสายพานลำเลียง ระบบขับเคลื่อน HVAC เครื่องจักรกลการเกษตร หรือพัดลมอุตสาหกรรม เราขอเชิญคุณติดต่อเราเพื่อหารือเกี่ยวกับความต้องการของคุณ เราสามารถจัดหาตัวอย่าง ข้อมูลทางเทคนิค และโซลูชันที่ปรับแต่งเองได้ ความมุ่งมั่นของเราในด้านคุณภาพและความพึงพอใจของลูกค้าทำให้เราเป็นพันธมิตรที่เชื่อถือได้สำหรับธุรกิจทั่วโลก

ติดต่อ Zhejiang Hawen Electromechanical Co., Ltd. วันนี้เพื่อหารือเกี่ยวกับข้อกำหนดของรอกสายพาน และค้นพบว่าความสามารถในการตัดเฉือนของเราสามารถตอบสนองข้อกำหนดความแม่นยำของร่องของคุณได้อย่างไร

ข่าวที่เกี่ยวข้อง
ฝากข้อความถึงฉัน
คำแนะนำข่าวสาร
X
เราใช้คุกกี้เพื่อมอบประสบการณ์การท่องเว็บที่ดีขึ้น วิเคราะห์การเข้าชมไซต์ และปรับแต่งเนื้อหาในแบบของคุณ การใช้ไซต์นี้แสดงว่าคุณยอมรับการใช้คุกกี้ของเรา นโยบายความเป็นส่วนตัว
ปฏิเสธยอมรับ